

I industrielle herdeovner, tørketunneler med pulverbelegg, kommersielt bakeutstyr og varmebehandlingsovner med høy temperatur, er det avgjørende å opprettholde termisk jevnhet og elementets strukturelle integritet. Som en ledende produsent av industrielle varmeløsninger,Hongtai legeringsfabrikker dedikert til konstruksjon av høyytelses varmekomponenter, og tilbyr spesialiserteHongtai tilpassede ovnsrørformede varmeovnerdesignet for å motstå ekstrem termisk påkjenning, korrosive utbake-utdamper og langvarig eksponering ved høye temperaturer. Ukonstruerte varmeelementer som opererer over 500 grader lider ofte av termisk henging, kappeoksidasjon og brente terminalforbindelser. Denne tekniske guiden beskriver strålings- og konvektiv varmeoverføringsforhold, valg av mantelmetallurgi, anti-sagging keramiske støttestrukturer og kalkpenetrering av veggpenetrering av kalde soner.
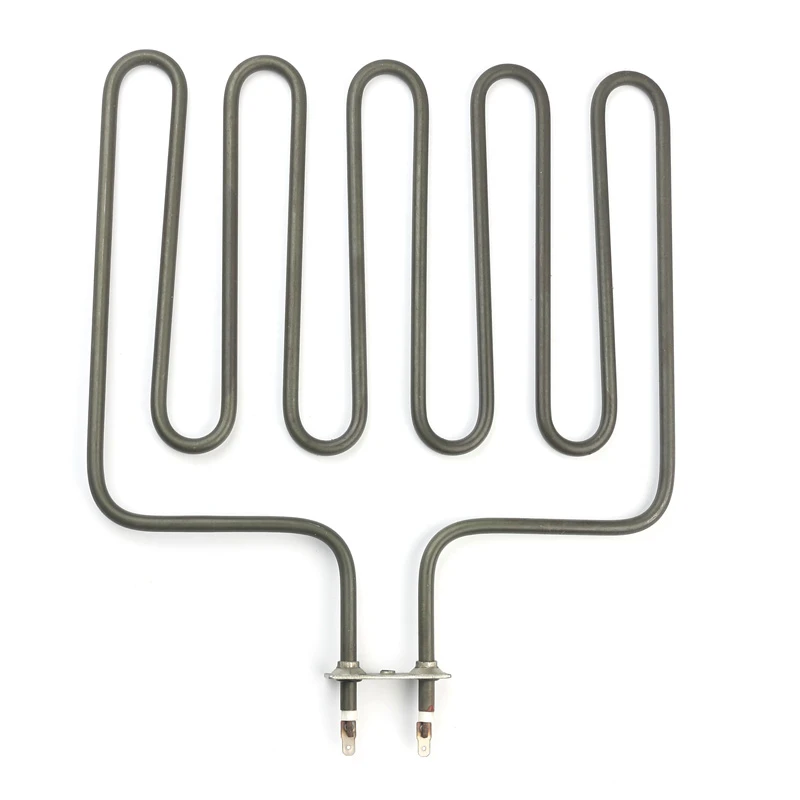
1. Høytemperaturfeilmoduser i kammer- og ovnsoppvarming
Drift av varmeelementer i stillestående eller halvlukkede luftmiljøer med høy temperatur introduserer mekaniske og kjemiske feilmekanismer som skiller seg vesentlig fra væskenedsenkingssystemer:
Termisk hengende og strukturell henging: At elevated temperatures (>500 grader), hylster i rustfritt stål gjennomgår termisk mykning. Horisontalt opphengte elementer synker under sin egen vekt, og forårsaker fysisk deformasjon, ujevne termiske profiler og potensielle kortslutningskontakter med karvegger eller tilstøtende stativer.
Vegg-penetrasjon terminal oksidasjon:Utilstrekkelig isolasjonstykkelse eller utilstrekkelig kaldsonelengde fører til at intens ledende varme migrerer inn i terminalkapslinger. Dette fører til oksidering av terminalstifter, forringelse av ledningsisolasjon og alvorlig elektrisk kortslutning.
Dampkondensering og spenningskorrosjonssprekker:Flyktige organiske forbindelser (VOC), fuktighet eller syredamp som frigjøres under malingsherding, avfetting eller matbaking, kondenserer på kjøligere varmebein under nedrampingssykluser, noe som forårsaker rask gropdannelse og spenningskorrosjonssprekker (SCC).
2. Strålende vs. konvektiv varmeoverføringsdynamikk
Optimaliserende elementarrangement sikrer rask varmeabsorpsjon og eliminerer lokale kalde flekker på tvers av kammerkonvolutten.Hongtai produkterer konstruert for å balansere strålingsemissivitet og konvektiv flyt.
Lavtemperaturherding (<250°C):Varmeoverføring er hovedsakelig konvektiv. Elementoppsett prioriterer høyt overflateareal og strategisk plassering i nærheten av tvungen luftsirkulasjonskanaler.
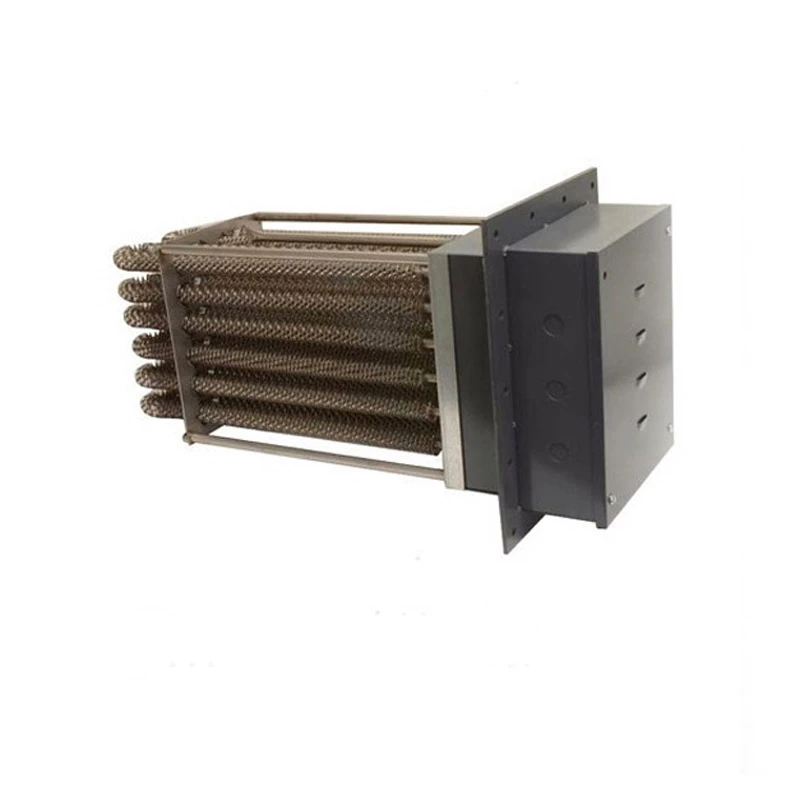
High-Temperature Baking & Annealing (>500 grader):Strålingsvarmeoverføring dominerer i henhold til Stefan-Boltzmann-loven (Q ∝ T4). Elementdistribusjon bytter til rutenettmønster eller perimeterveggoppsett for å maksimere siktlinjestråling over arbeidsbelastningen.
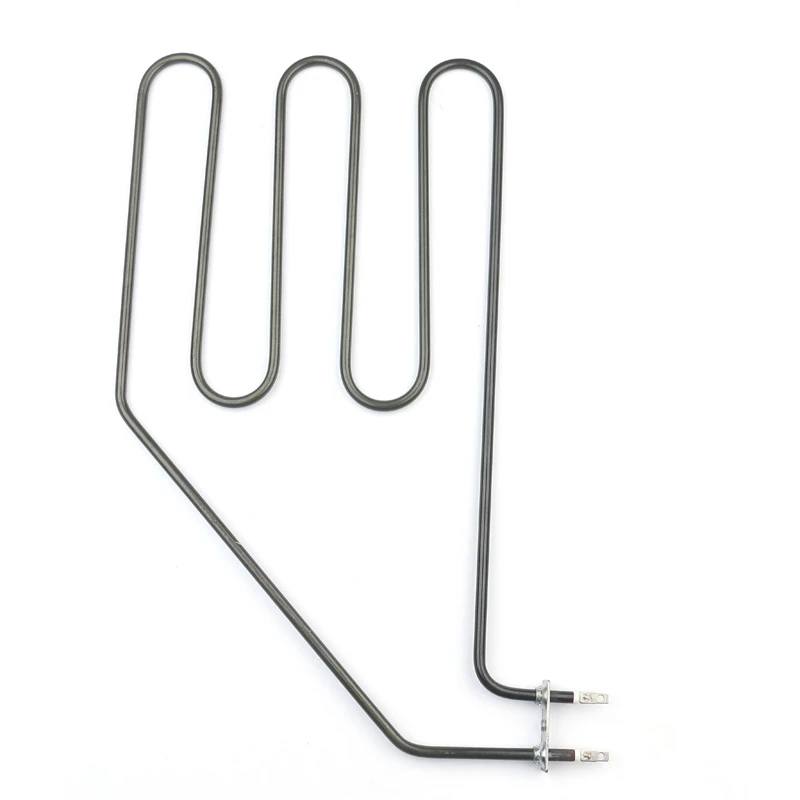
3. Høytemperatur metallurgi og anti-sagging Engineering
Valg av passende mantellegering og strukturell støtte forhindrer for tidlig materialdegradering og permanent elementdeformasjon.
3.1 Mantelmetallurgimatrise
| Mantelmetallurgi | Maks driftstemp | Korrosjons- og oksidasjonsmotstand | Typisk ovnsapplikasjon |
| 304 rustfritt stål | 400 grader – 450 grader | Moderat (Standard tørr baking, ovner med lav temperatur) | Kommersielle matovner, lavtemp tørking |
| 316L rustfritt stål | 500 grader | Høy (motstår fuktighet, matsyrer og rengjøringsdamper) | Dampdekkovner, medisinske sterilisatorer |
| Incoloy 840 / 800 | 750 grader | Overlegen (eksepsjonell motstand mot oksidasjon og hengende) | Pulverlakkherding, industriell varmebehandling |
3.2 Anti-sagging støtte spennregler
For å forhindre termisk mykgjørende deformasjon, har horisontale elementløper konstruert av Hongtai dedikerte keramiske avstandsbraketter eller hengende kroker.
Maksimal ikke-støttet spennformel:
Span_max Mindre enn eller lik 300 mm (for kappens ytre diameter Mindre enn eller lik 8,5 mm)
For høytemperatur Incoloy-elementer som fungerer over 600 grader, må støttebraketter plasseres hver200 mm til 250 mmved bruk av keramiske isolatorer av steatitt eller aluminiumoksyd med høy renhet.
4. Vegg-penetrasjon kald sone og terminal fuktighetsforseglinger
Beskyttelse av elektriske forbindelser utenfor den isolerte ovnsveggen krever nøyaktig kaldsone-dimensjonering og hermetisk forsegling.
4.1 Kaldsoneberegningsformel
Den uoppvarmede kalde benlengden (Lkald) må strekke seg helt gjennom ovnens isolasjonsvegg pluss en ekstra sikkerhetsforskyvning for å beskytte eksterne ledninger:
Lkald= Veggisolasjonstykkelse + 75 mm
Eksempel:For en industriovn med 100 mm mineralullsisolasjonsvegg spesifiseres minimum 175 mm uoppvarmet kald seksjon (L_cold) i hver elementende.
Høytemperatur-terminaltetninger:Terminalstifter har keramiske isolatorperler, glimmerskiver og høytemperatur silikon- eller keramikkinnstøping for å tette mot fuktinntrenging og prosessdamp-backup.
5. OEM Engineering Workflow & Integreringsstøtte
Send inn kammerdimensjoner og termisk profil:Oppgi intern kammergeometri, måldriftstemperatur og nødvendig oppvarmingsrampehastighet.
Bestem wattstyrke og elementoppsett:Beregn det totale kW-kravet og velg serpentin-, perimeter- eller rutenettelementgeometri ved å kryssreferanseFinned Air Heaters: Forced Air Convection & Watt Density Guideog Tilpassede varmeelementer i rustfritt stål: metallurgi, bøying og watttetthet
Bekreft krafttetthetsgrenser:Beregn mantelens overflatewatttetthet ved hjelp av retningslinjer fraIngeniørens veiledning for å beregne watttetthet for patronvarmer (2026-utgaven) for å sikre langsiktig legeringspålitelighet.
Hongtai legeringsfabrikker forpliktet til å tilby termiske løsninger i verdensklasse, som tilbyr holdbareHongtai tilpassede ovnsrørformede varmeovner, legeringshylster med høy temperatur og omfattende CAD-oppsettstøtte for OEM-ovnsprodusenter og industrielt utstyrsbyggere over hele verden. Send inn ovnsspesifikasjonene og kammertegningene til vårt designteam for prototypeutvikling.
[Last ned Hongtai Custom Oven Tubular Heater Selection Guide & CAD-maler]